การเชื่อมทองแดงและทองเหลืองด้วยวิธีที่ถูกต้อง
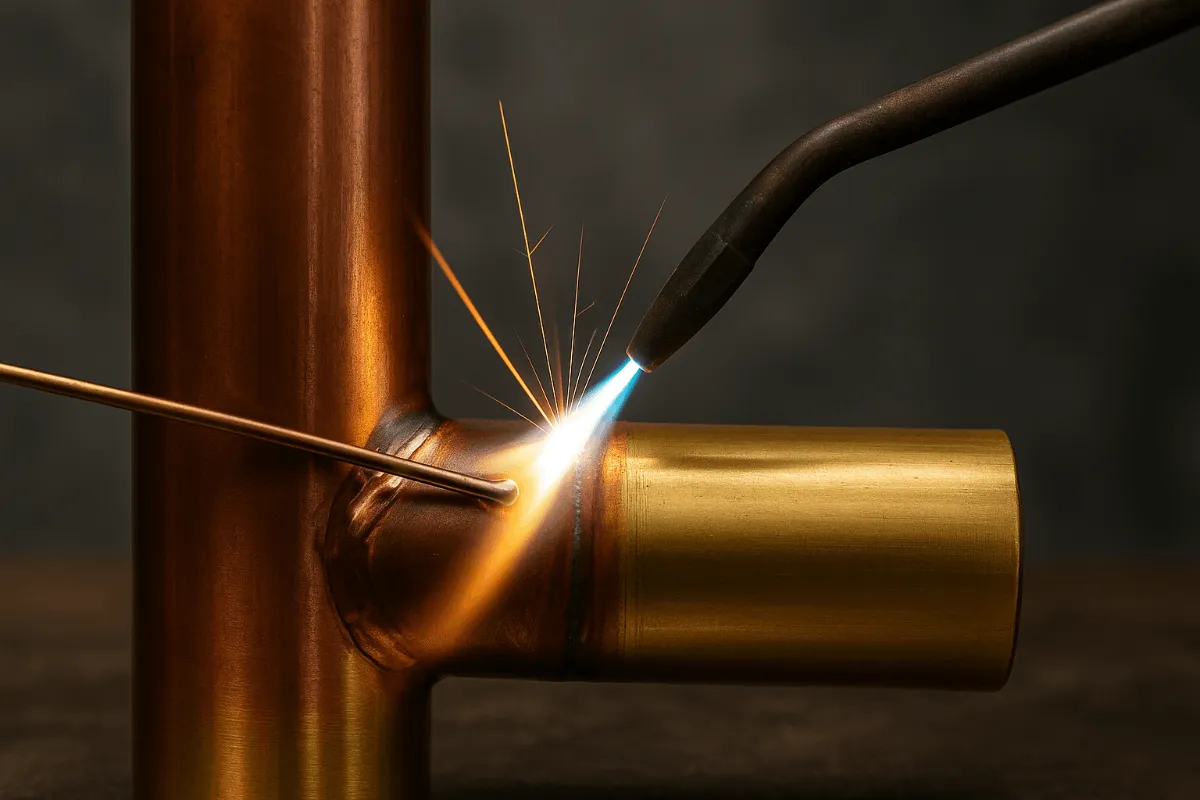

ทองแดง (Copper) และทองเหลือง (Brass) เป็นโลหะที่มีคุณสมบัติพิเศษ ทั้งด้านการนำไฟฟ้า การนำความร้อน และความต้านทานการกัดกร่อน แต่ในขณะเดียวกัน “การเชื่อม” โลหะเหล่านี้ต้องอาศัยความรู้เฉพาะทาง ทั้งการเลือก ลวดเชื่อมทองแดง หรือ ลวดเชื่อมทองเหลือง ที่ถูกต้อง รวมถึงการควบคุมอุณหภูมิและเทคนิคที่เหมาะสม เพื่อให้เนื้อเชื่อมติดแน่น แข็งแรง และไม่เกิดการแตกร้าวหลังเชื่อม
คุณสมบัติของทองแดงและทองเหลืองที่ควรรู้ก่อนเชื่อม
ทองแดง (Copper) – โลหะที่นำไฟฟ้าและความร้อนสูง
ทองแดงบริสุทธิ์มีจุดหลอมเหลวประมาณ 1,085°C และมีค่าการนำไฟฟ้าสูงมาก จึงนิยมนำไปใช้ในงานระบบไฟฟ้า หม้อน้ำ และท่อส่งความร้อน แต่คุณสมบัติการนำความร้อนสูงนี้เองที่ทำให้การเชื่อมทองแดงยากกว่าเหล็กทั่วไป เพราะความร้อนจะแผ่กระจายออกอย่างรวดเร็ว
ทองเหลือง (Brass) – โลหะผสมที่มีความแข็งแรงและสวยงาม
ทองเหลืองเกิดจากการผสมระหว่างทองแดงและสังกะสี จุดหลอมเหลวต่ำกว่าทองแดง (ประมาณ 900°C) และมีความเหนียวสูง เหมาะสำหรับงานตกแต่งและชิ้นส่วนอุตสาหกรรม แต่ในขั้นตอนการเชื่อม ต้องระวัง “การระเหยของสังกะสี (Zinc)” ซึ่งอาจทำให้เกิดรูพรุนหรือควันพิษได้
วิธีเลือกใช้ลวดเชื่อมทองแดงและลวดเชื่อมทองเหลืองให้เหมาะกับงาน
เลือกตามชนิดของโลหะและการใช้งาน
- ลวดเชื่อมทองแดง (Copper Welding Rod) เหมาะสำหรับเชื่อมทองแดงแท้ หรือทองแดงผสมที่ต้องการการนำไฟฟ้าสูง เช่น ขั้วไฟฟ้า และหม้อแปลง
- ลวดเชื่อมทองเหลือง (Brass Welding Rod) ใช้สำหรับเชื่อมทองเหลืองกับทองแดง หรือทองเหลืองกับเหล็ก โดยให้เนื้อเชื่อมเรียบและมีความเหนียวดี
พิจารณาตามกระบวนการเชื่อม
- งานที่ต้องการความประณีตและควบคุมความร้อนได้ดี มักใช้ วิธีเชื่อม TIG (Tungsten Inert Gas)
- งานเชื่อมทั่วไป เช่น งานซ่อมโลหะบาง สามารถใช้ วิธีเชื่อมแก๊ส (Oxy-Acetylene Welding)
- หากเป็นการเชื่อมชิ้นงานขนาดใหญ่ แนะนำให้ใช้ เครื่องเชื่อมไฟฟ้า (Arc Welding) ที่มีการควบคุมกระแสคงที่
เทคนิคการเชื่อมทองแดงและทองเหลืองให้แข็งแรงและปลอดภัย
การเตรียมผิวชิ้นงาน
ทำความสะอาดผิวโลหะให้ปราศจากคราบไขมันและออกไซด์ ด้วยการขัดด้วยแปรงลวดหรือใช้สารเคมีล้างผิวก่อนเชื่อม
การควบคุมความร้อน
ทองแดงและทองเหลืองไวต่อความร้อนมาก ควรควบคุมอุณหภูมิให้เหมาะสมและอุ่นชิ้นงานก่อนเชื่อมประมาณ 200–400°C เพื่อให้การหลอมเนียนและป้องกันการแตกร้าว
การป้องกันการเกิดออกไซด์
ใช้แก๊สปกป้อง (เช่น Argon) หรือฟลักซ์ (Flux) ช่วยลดการเกิดออกไซด์ในแนวเชื่อม ทำให้เนื้อเชื่อมสะอาดและติดแน่นยิ่งขึ้น
ข้อผิดพลาดที่มักเกิดขึ้นและวิธีแก้ไข
การแตกร้าวบริเวณแนวเชื่อม
มักเกิดจากการทำให้โลหะเย็นตัวเร็วเกินไป ควรปล่อยให้เย็นช้า ๆ หรือใช้เตาอบหลังเชื่อม
เนื้อเชื่อมไม่ติดหรือหลุดง่าย
อาจเกิดจากการใช้ลวดเชื่อมไม่ตรงกับชนิดโลหะ หรือมีสิ่งสกปรกบนผิวชิ้นงาน
FAQ คำถามที่พบบ่อย
Q: ลวดเชื่อมทองแดงและทองเหลืองต่างกันอย่างไร?
A: ลวดเชื่อมทองแดงเหมาะกับงานที่ต้องการการนำไฟฟ้าสูง ส่วนลวดเชื่อมทองเหลืองเหมาะกับงานที่ต้องการความเหนียวและการยึดเกาะระหว่างโลหะต่างชนิด
Q: เชื่อมทองแดงกับทองเหลืองใช้ลวดเชื่อมแบบไหนดีที่สุด?
A: แนะนำใช้ ลวดเชื่อมทองเหลืองชนิดผสมซิลิคอน (Silicon Bronze Rod) ซึ่งให้เนื้อเชื่อมที่แข็งแรงและลดการแตกร้าวได้ดี
Q: การเชื่อมทองเหลืองควรใช้แก๊สอะไร?
A: สามารถใช้แก๊สอะเซทิลีนร่วมกับออกซิเจน หรือใช้ระบบเชื่อม TIG ที่ใช้แก๊สอาร์กอนเป็นตัวปกป้องได้
Q: ทำไมทองแดงถึงเชื่อมยากกว่าเหล็ก?
A: เพราะทองแดงมีการนำความร้อนสูง ทำให้ความร้อนกระจายออกเร็ว ต้องใช้กระแสเชื่อมมากและควบคุมอุณหภูมิอย่างแม่นยำ
Q: ต้องอุ่นชิ้นงานทองเหลืองก่อนเชื่อมหรือไม่?
A: ควรอุ่นเบื้องต้นประมาณ 200°C เพื่อลดการแตกร้าวและทำให้แนวเชื่อมเรียบเนียน
การเชื่อมทองแดงและทองเหลืองให้ได้คุณภาพสูง ต้องอาศัยทั้งความเข้าใจในคุณสมบัติโลหะ การเลือก ลวดเชื่อมทองแดง–ทองเหลือง ที่ถูกต้อง และเทคนิคการควบคุมความร้อนที่เหมาะสม หากต้องการคำปรึกษาเรื่องวัสดุเชื่อมหรืออุปกรณ์เชื่อมมาตรฐานสากล
ติดต่อทีมผู้เชี่ยวชาญของบริษัท เวลดิ้ง อัลลายแอนซ์ จำกัด เพื่อรับคำแนะนำและเลือกอุปกรณ์ที่เหมาะกับงานของคุณมากที่สุด
Hotline: 02-066-4699, 081-934-3234, 081-373-3175, 081-754-3564
Email: admin1@weldingalliance.com
Facebook: Welding Alliance Co.,Ltd - บริษัท เวลดิ้ง อัลลายแอนซ์ จำกัด